锻造、覆膜砂与消失模铸造废气处理设备全解析
在金属热加工行业中,锻造、覆膜砂铸造和消失模铸造是三种常见工艺,但它们都会产生大量有机废气、粉尘和烟雾,严重污染车间环境并危害工人健康。选择合适的废气处理设备,不仅是环保合规的要求,更是保障生产效率与人员安全的关键。本文将针对这三种工艺的污染特点,系统介绍对应的废气处理技术与设备选型建议。
一、锻造车间有机废气处理设备
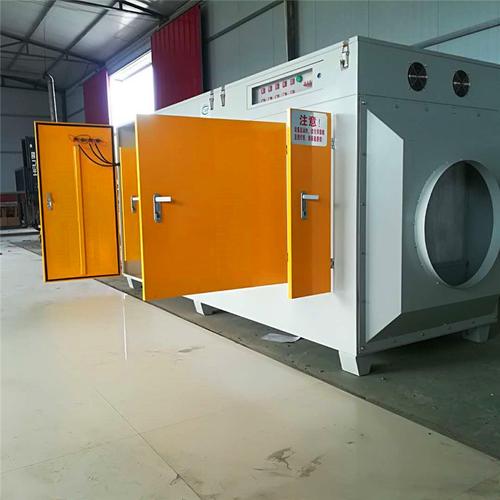
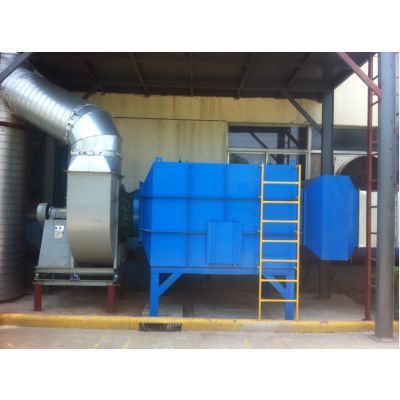
锻造车间在坯料加热、模具润滑、锻件冷却等环节会产生大量油雾、油烟和有机挥发物(VOCs)。这些废气温度高、黏性强,粒径分布广。常用处理设备包括:
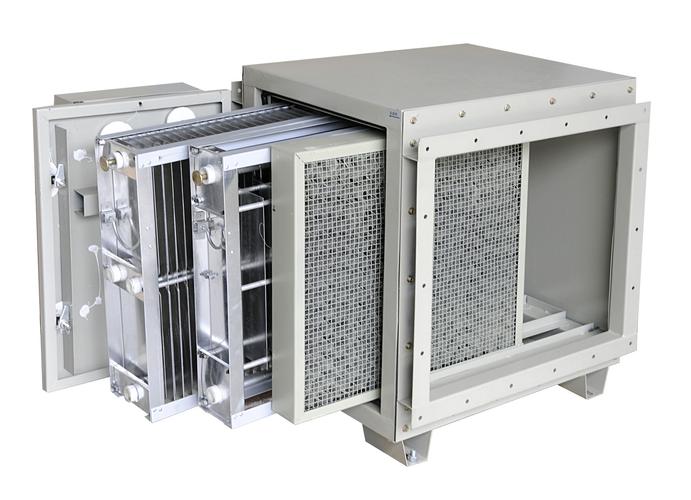
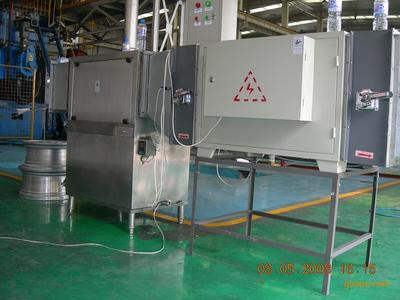
- 静电式油烟净化器:适合高温油雾,捕集效率可达90%以上,但需定期清洗极板。
- 旋风+布袋除尘器:用于预处理大颗粒粉尘,降低后续设备负荷。
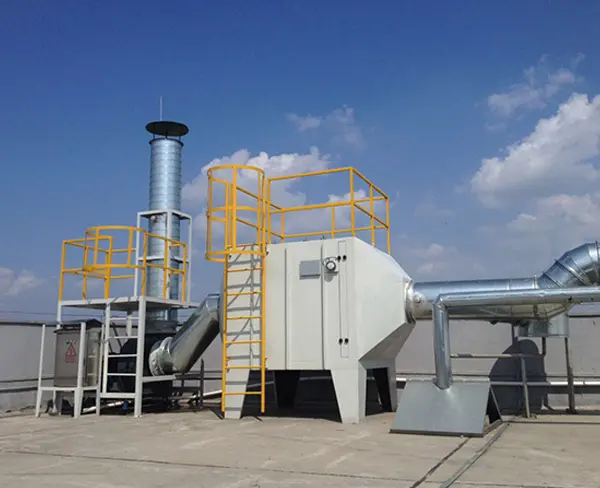
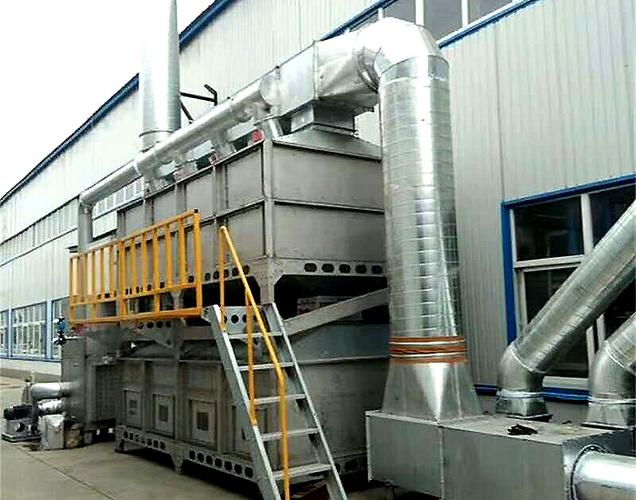
- 活性炭吸附+催化燃烧(RCO):针对VOCs,吸附浓缩后低温催化氧化,运行成本低且无二次污染。
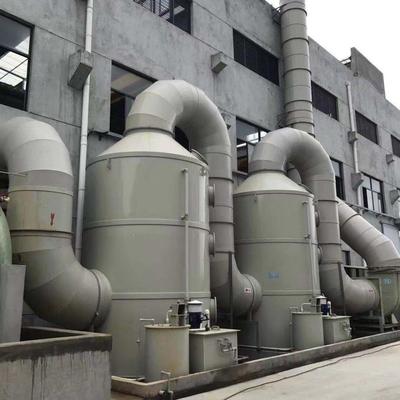
- 湿式洗涤塔:可有效去除水溶性废气及部分油雾,常与其他设备组合使用。
选型建议:锻造废气宜采用“旋风除尘→静电除油→活性炭吸附/催化燃烧”组合工艺,风量需根据锻锤吨位、生产节拍计算,一般每台锻锤配风量8000~15000 m³/h。
二、覆膜砂铸造粉尘厂家设备方案
覆膜砂铸造在射芯、浇注、落砂、清理等工序会产生大量细颗粒粉尘(含树脂、固化剂残留)及少量有机废气(甲醛、苯酚等)。粉尘具有粘性大、易吸湿的特点,普通布袋易糊袋。推荐设备:
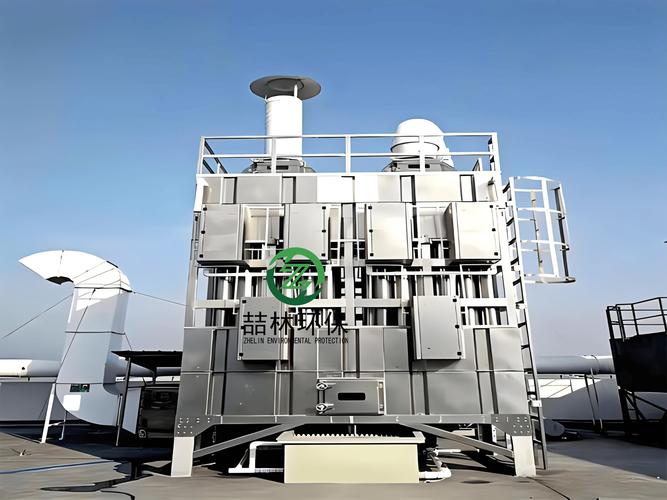
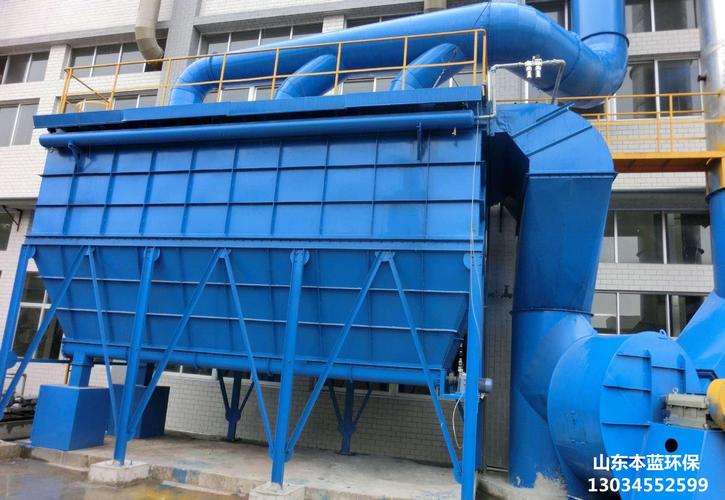
- 脉冲滤筒除尘器:滤筒表面覆膜(PTFE),过滤精度高,清灰容易,适合粘性粉尘。
- 湿式除尘器(文丘里/水浴):可同时去除粉尘和部分可溶性有机物,无二次扬尘。
- 活性炭吸附装置:用于处理浇注工位的有机废气。
- 防爆型设计:覆膜砂粉尘具有爆炸风险,需选用防爆电机、防静电滤材、泄爆装置。
对应“覆膜砂铸造粉尘厂家”,建议整套系统包含集气罩、管道、脉冲滤筒除尘器、风机、消音器和15米排气筒,排放浓度可稳定低于20 mg/m³。若车间有多个产尘点,应采用分点集气+集中净化方式。
三、消失模铸造厂房烟雾废气处理设备
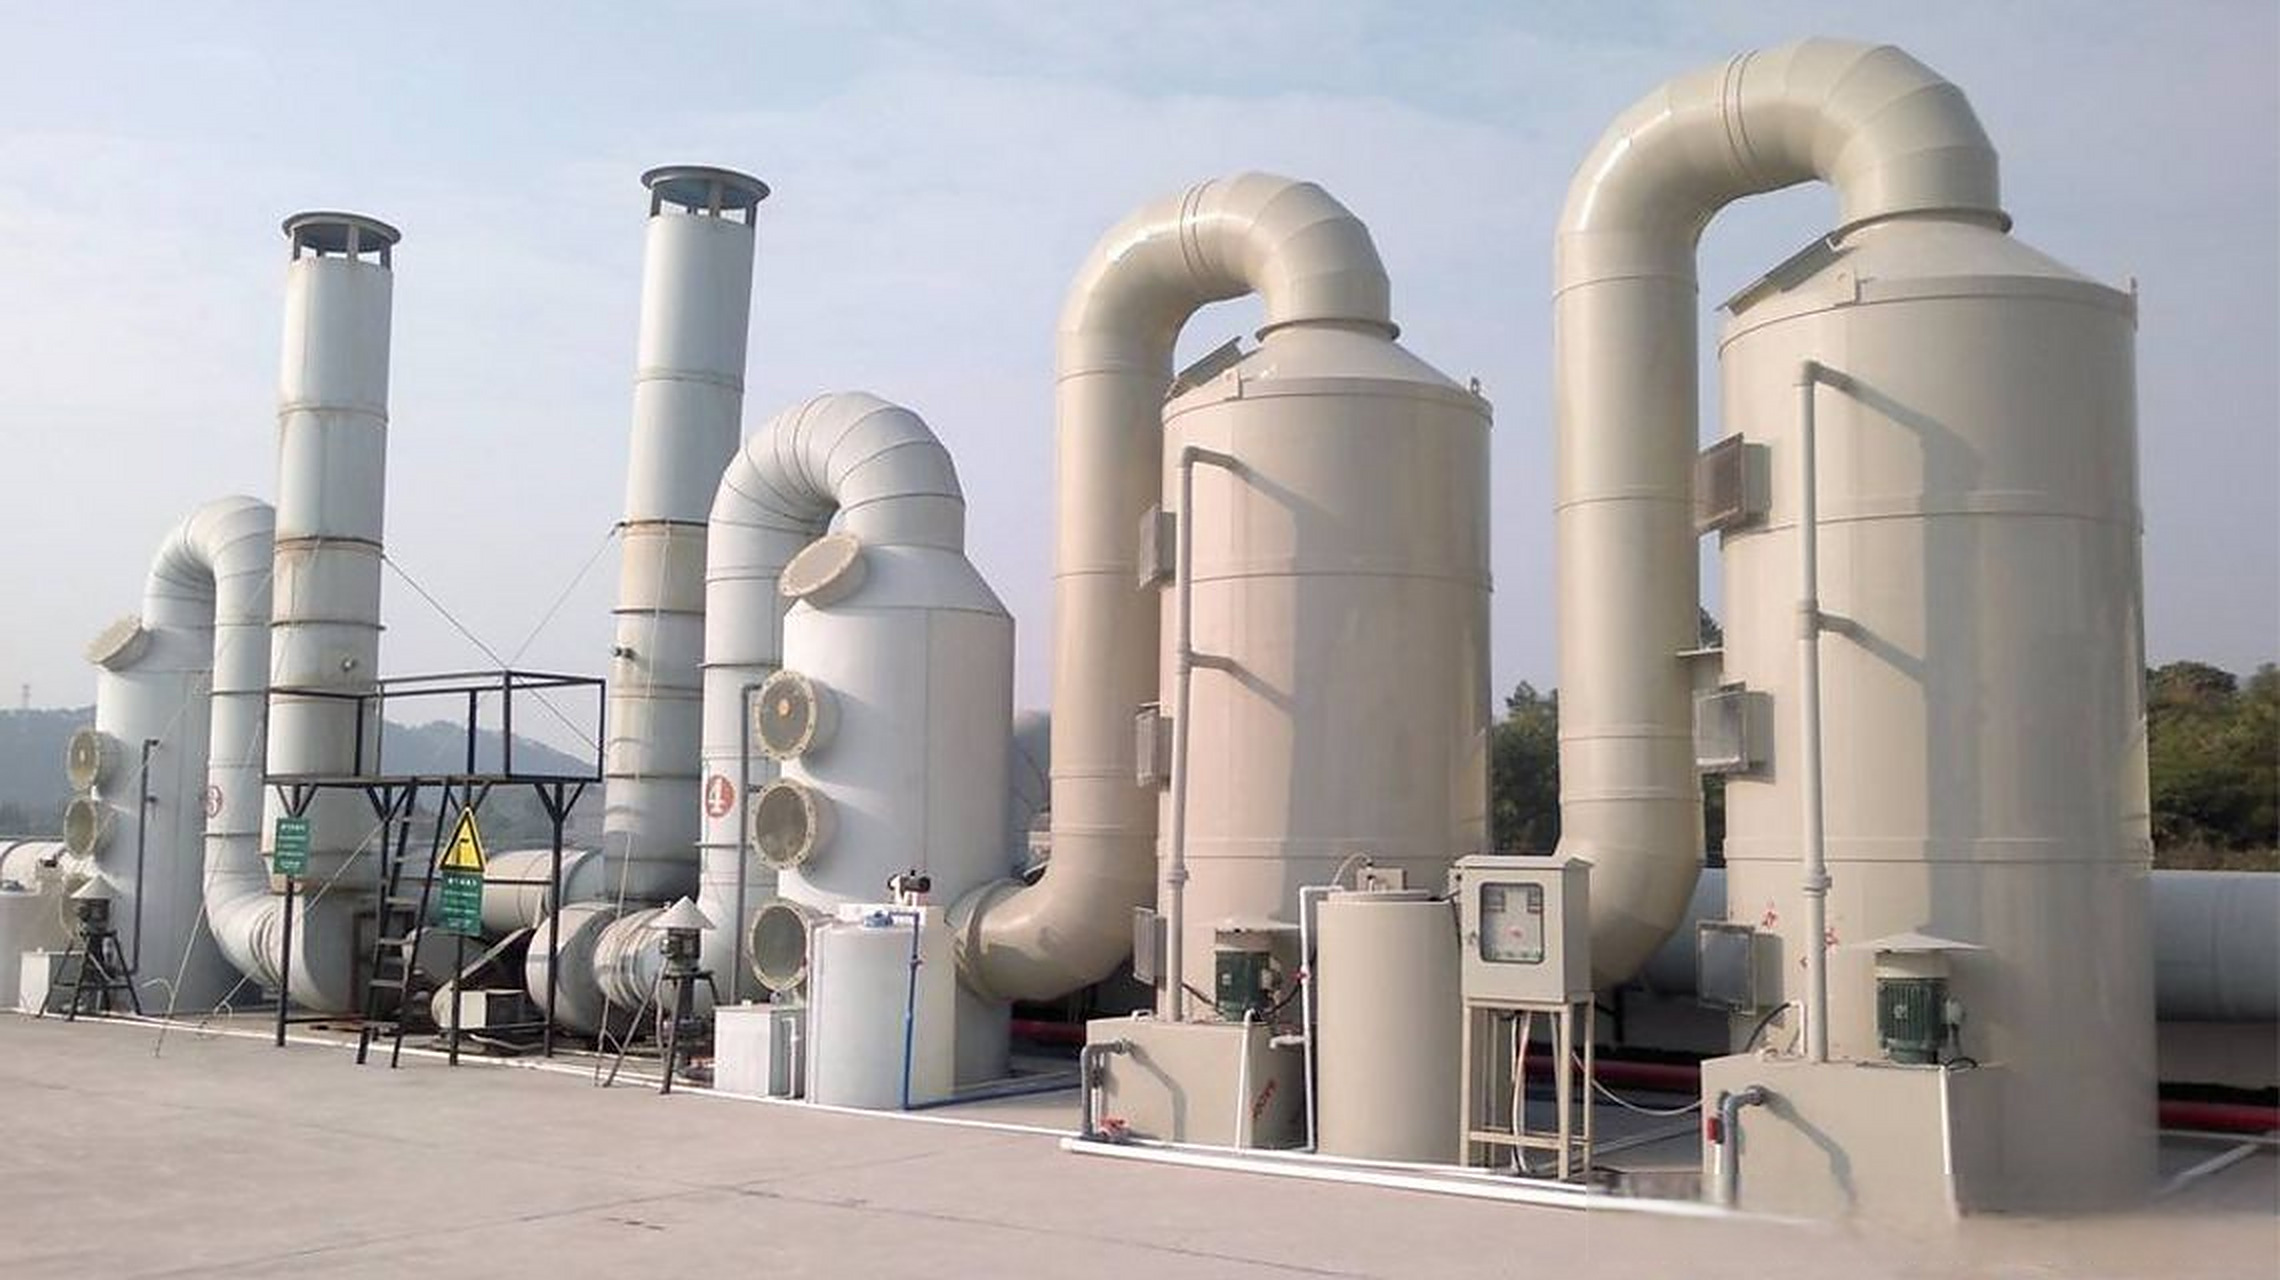
消失模铸造(实型铸造)在浇注时泡沫塑料模气化,产生大量黑烟、苯系物、焦油和碳微粒,烟气温度高、易燃、有异味,是治理难点。典型处理设备:
- 焚烧塔(热氧化炉TO/RTO):将烟气加热至750~850℃,使有机物彻底分解,去除率≥99%。浇注工位可配小型焚烧炉。
- 喷淋洗涤塔:用于降温、除尘和吸收酸性气体,常作为预处理。
- 静电除尘器(湿式或干式):捕集微细碳烟和焦油。
- 活性炭纤维吸附+催化燃烧:适合低浓度大风量烟气,可回收热量。
- 水旋式漆雾净化器:可有效去除粘性焦油。
消失模厂房烟雾治理建议采用“旋风除尘→喷淋降温→湿式静电→活性炭吸附”组合工艺,或在浇注线设移动式集烟罩+焚烧炉。注意防爆和防腐,设备材质宜选不锈钢316L或玻璃钢。
四、综合选型注意事项
- 风量设计:按车间换气次数和罩口风速计算,锻造车间不小于8次/小时,浇注区局部排风罩控制风速0.5~1.0 m/s。
- 防爆与防火:所有电气设备符合ATEX或国内防爆标准,管道设火花捕集器。
- 维护便利性:考虑滤材更换、极板清洗的自动化程度。
- 环保验收:确保非甲烷总烃、颗粒物、苯系物排放满足《铸造工业大气污染物排放标准》(GB 39726-2020)及地方特别限值。
- 节能:优先选用变频风机、热回收装置(如RTO余热用于烘干或预热)。
五、
锻造车间应侧重油雾与VOCs治理,覆膜砂铸造需解决粘性粉尘与有机废气,消失模铸造则要重点处理高温黑烟和焦油。专业废气处理设备厂家能根据实际工况,提供“一厂一策”的组合方案,确保达标排放并降低运行成本。建议企业在采购前进行废气检测与风量核算,并与具备环保工程资质的厂家合作,完成设计、制造、安装、调试及验收全流程。
如若转载,请注明出处:http://www.tjhuasuxinbei.com/product/51.html
更新时间:2026-10-03 10:11:21